Cómo elegir el espesor del film retráctil: 30–60 μm
El espesor y la tasa de contracción son dos especificaciones distintas. Descubre cómo el tamaño del envase, la durabilidad, la línea de enmangado y la reducción de espesor fijan el calibre de una manga PETG en la banda de 30–60 μm.
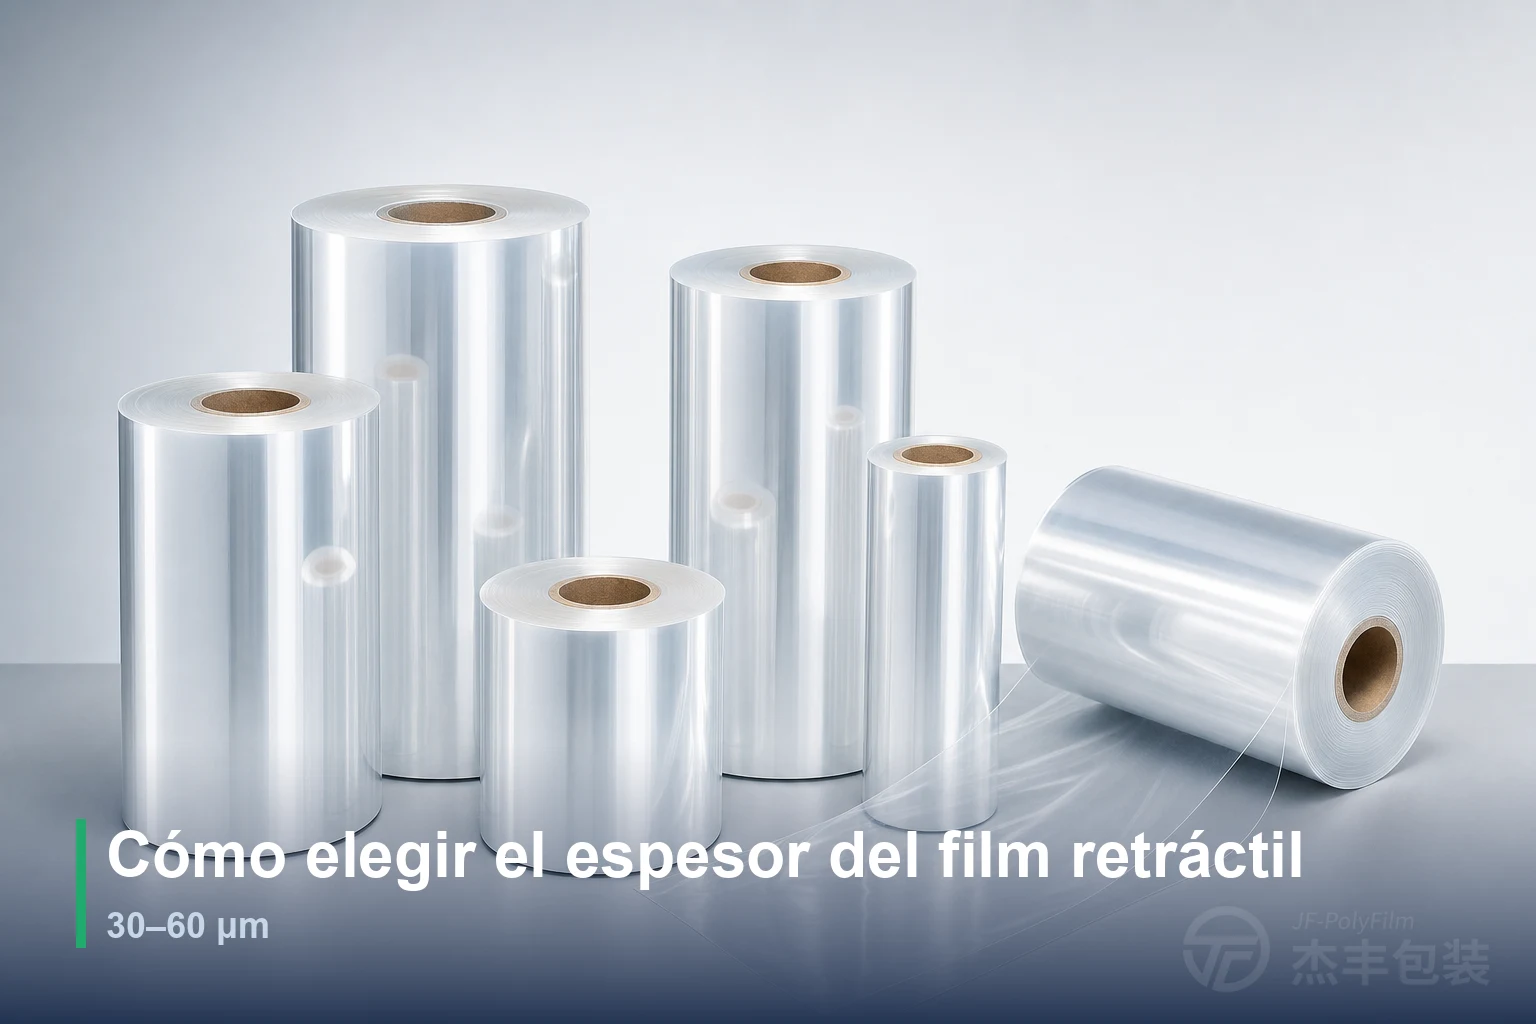
El espesor del film retráctil —el calibre— es el grosor de la banda de film, expresado en micras; en las mangas retráctiles de PETG se sitúa en torno a 30–60 μm. El calibre correcto se deriva del tamaño del envase, de la durabilidad y de la línea de enmangado, no de cuánto se contrae el film.
Claves del artículo
- El film para mangas retráctiles de PETG se sitúa en torno a 30–60 μm, con 40 y 50 μm como los calibres de stock más habituales; el conjunto del sector de mangas abarca aproximadamente de 30 a 70 μm, más fino para botellas aligeradas y tiradas ajustadas al coste, y más grueso para envases de gran diámetro o que exigen rigidez.
- El espesor y la tasa de contracción son especificaciones independientes: el calibre (μm) dice cuánto material hay en la banda, mientras que la contracción transversal —en torno al 75–80 % en el PETG— dice cuánto se cierra el film. Ninguno predice al otro.
- Cuatro factores fijan el calibre: el tamaño del envase y la altura de la manga, la rigidez y la durabilidad que necesita el envasado, la ventana de trabajo de la línea de enmangado y el rendimiento de material que se sacrifica frente a la robustez.
- La reducción de espesor —film más fino con igual rendimiento— es la dirección del sector por reducción en origen y coste, pero cada aplicación tiene un suelo por debajo del cual la rigidez y el manejo en máquina se resienten.
- La mayor resistencia a la tracción y tenacidad al impacto del PETG le permiten trabajarse más fino que el PVC a igual resistencia, aunque el PVC sigue siendo más rígido; una razón por la que el poliéster favorece la reducción de espesor.
Qué significa el espesor del film, en micras y en gauge
El espesor del film, o calibre, es el grosor de la banda de film medido en micras (μm), y en las mangas retráctiles de PETG se mueve en un rango de trabajo de unos 30 a 60 μm, concentrado alrededor de 40 y 50 μm en la mayoría de los trabajos. El stock suele ofrecerse en escalones —35, 40, 45, 50 y 55 μm—, mientras que el conjunto del sector de mangas corre aproximadamente de 30 a 70 μm: el extremo fino para botellas aligeradas y tiradas guiadas por el coste, y el extremo grueso para envases de gran diámetro o de alta rigidez. El PETG transparente de JFPolyFilm cubre toda la banda de 30–60 μm con anchos de hasta 2000 mm, de modo que un mismo grado puede especificarse grueso o fino sin cambiar de material.
Quien esté acostumbrado a las unidades imperiales verá el mismo film cotizado en mil o en gauge, y la conversión es una relación física fija, no una cifra de rendimiento: un mil equivale a 25,4 μm y 100 gauge equivalen a un mil.
| Espesor | En mil | En gauge |
|---|---|---|
| 40 μm | 1,57 mil | 157 gauge |
| 50 μm | 1,97 mil | 197 gauge |
| 60 μm | 2,36 mil | 236 gauge |
El calibre es solo uno de los ejes de la especificación de un film retráctil, y resulta fácil leerlo como si también recogiera el comportamiento de contracción del film. No lo hace, y ahí empiezan la mayoría de los errores de espesor.
El espesor no es la tasa de contracción: dos especificaciones independientes
El error más común al especificar una manga es tomar un film más grueso por un film de mayor contracción; el calibre y la tasa de contracción son especificaciones independientes, y cada una se elige por su cuenta. El espesor (μm) describe cuánto material hay en la banda. La tasa de contracción describe cuánto se cierra el film lateralmente en el túnel de calor: en el PETG, una contracción transversal cercana al 75–80 %. Una dice cuánto de grueso; la otra, cuánto se aprieta, y ninguna predice a la otra.
Esa independencia es real en el catálogo, no solo en teoría. Un mismo grado de contracción se fabrica en varios espesores, y un mismo espesor existe en distintos grados de contracción, de modo que un film puede ser fino y de alta contracción a la vez, o grueso y de contracción moderada. Un film de 40 μm puede fabricarse en un grado de alta contracción que cierra en torno al 78 %, mientras que uno de 55 μm puede fabricarse en un grado de menor contracción; el calibre no dice nada sobre cuál. El espesor nunca fija el techo de la contracción, y un calibre mayor no compra ni un punto más de cierre. La confusión es fácil porque ambas cifras conviven una al lado de la otra en la misma ficha técnica, y un film más grueso simplemente da la sensación de que debería rendir más; pero en la práctica los dos se comportan de forma muy distinta.
La consecuencia práctica es que las dos decisiones discurren por vías separadas. Elegir el nivel de contracción —si un trabajo necesita 65, 75 u 80 %— depende de lo profundas que sean las curvas del envase y se resuelve en cómo elegir la tasa de contracción del PETG; esa cuestión se cierra primero, por su cuenta. Elegir el calibre, el tema de aquí, depende del tamaño, del manejo y de la línea, y toma el grado de contracción como algo ya fijado. Por qué se contrae un film al calentarse es, de nuevo, un tema aparte, tratado en cómo funciona el film retráctil de PETG. Mantener separadas ambas especificaciones es lo que evita que un comprador pida de más un film grueso esperando más contracción, o que eche mano de uno fino y lo encuentre corto de rigidez.
Los cuatro factores que realmente fijan el calibre
Con el grado de contracción ya fijado, cuatro factores deciden qué espesor debe tener el film: el tamaño del envase y de la manga, la rigidez y la durabilidad que necesita el envasado, la ventana de trabajo de la línea de enmangado y el rendimiento de material que el comprador está dispuesto a sacrificar frente a la robustez. Ninguno de ellos es la tasa de contracción.
El tamaño del envase y la altura de la manga van primero. Una botella de gran diámetro o una manga retráctil alta y de cuerpo completo arrastra más film sin apoyo que debe mantenerse firme al abrirse desde el tubo aplanado y caer sobre el envase, de modo que tiende a más grueso para conservar la forma, alimentarse con limpieza y cubrir de manera uniforme sin descolgarse. Una botella pequeña o una banda corta exige mucho menos y funciona sin problema con menos espesor.
La rigidez y la durabilidad vienen después. Un film más grueso es más resistente —aguanta rozaduras, marcas de pliegue y desgarros durante el enmangado, el transporte y el tiempo en el lineal—, mientras que uno más fino ahorra material pero es más delicado y más propenso a arrugarse o rasgarse si el envase se manipula con dureza. Cuanto más exigente es la cadena de suministro y más presencia en el lineal busca una marca, más pesa el argumento a favor del espesor.
La línea de enmangado impone un tercer límite. Las aplicadoras de mangas retráctiles modernas trabajan dentro de una ventana de espesor: un film demasiado fino cuesta más de abrir, colocar y registrar con limpieza, mientras que uno demasiado grueso aumenta la resistencia al enmangado y la energía necesaria para cerrarlo. Un calibre que encaja con holgura dentro de la ventana de la línea importa tanto como cualquier cifra de ficha técnica, porque un film que no se alimenta con fiabilidad nunca llega al túnel.
El rendimiento y el coste tiran en sentido contrario. Un film más fino rinde más área de manga por unidad de peso, así que cada manga usa menos material: un ahorro real y sostenido que además aligera el envase. Esa presión hacia lo más fino es genuina, pero tiene un suelo que marcan los tres primeros factores: pasado cierto punto, un film demasiado fino para conservar la forma, sobrevivir al manejo o correr en la línea cuesta más en desperdicio y paradas de lo que ahorra en resina.
| Factor | Tiende a más fino | Tiende a más grueso |
|---|---|---|
| Tamaño del envase / altura de la manga | Botellas pequeñas, bandas cortas, cilindros simples | Botellas de gran diámetro, mangas altas o de cuerpo completo, contornos complejos |
| Rigidez / durabilidad necesaria | Envases ligeros, manejo suave | Manejo exigente, cadenas de suministro largas, alta presencia en el lineal |
| Ventana de la línea de enmangado | Líneas ajustadas para trabajar con calibres finos | Líneas que alimentan y registran con más facilidad films más gruesos |
| Rendimiento / uso de material | Prioridad al ahorro de material por manga | Prioridad a la robustez sobre el ahorro de gramos |
Leídos en conjunto, los cuatro factores suelen apuntar en la misma dirección, y un caso real lo muestra. Una botella doméstica de dos litros con una manga alta y de cuerpo completo, transportada a granel y de la que se espera una cara impecable en el lineal, acumula tres argumentos a favor del espesor —gran diámetro, cadena de manejo larga, alta presencia en el lineal— y aterriza cerca de la mitad superior de la banda, en torno a 50 μm. Un frasco pequeño de cosmética con una banda corta de cuello, manipulado con cuidado y ligero en la línea, tira en sentido contrario y funciona sin problema en el extremo fino. Cuando los factores no coinciden —pongamos una botella grande que una marca quiere aligerar—, la línea de enmangado suele emitir el voto decisivo, porque un calibre que la aplicadora no puede alimentar con fiabilidad no supone ahorro alguno.
El calibre nominal no lo dice todo: uniformidad y tolerancia
Un valor nominal de 40 μm no significa que cada punto del rollo mida exactamente 40 μm. El espesor es una cifra con tolerancia, y una banda real varía ligeramente alrededor de su valor nominal; así que lo que gobierna el comportamiento de una manga no es solo cuánto de grueso es el film, sino con qué constancia mantiene ese espesor.
La falta de uniformidad aparece de dos maneras. A lo ancho de la banda —el lado izquierdo, el centro y el derecho del mismo film— un calibre desigual se contrae de forma desigual: las zonas más finas cierran antes y las más gruesas se retrasan, y dejan holguras, rebordes o bolsas en la manga terminada. Entre lotes, un rollo que sale a 40 μm en esta partida y se desvía a 42 μm en la siguiente obliga a reajustar la apertura y la alimentación de la aplicadora, y con ello se resiente la estabilidad de la línea. Elegir un calibre es, por tanto, elegir también a un proveedor capaz de mantenerlo ceñido, lote tras lote.
Por eso un espesor nominal debe leerse junto a sus datos de calidad. Cada lote se muestrea a lo largo de al menos cinco metros para comprobar la uniformidad de espesor y las propiedades relacionadas, y se envía con un Certificado de Análisis; los rollos se bobinan sin empalmes y llevan un código de lote, de modo que cualquier desviación de la especificación se rastrea hasta la partida que la produjo. El «40 μm» de una ficha técnica genérica es el nominal de diseño; el espesor medido lote a lote es lo que de verdad llega en el palé.
La reducción de espesor: film más fino, y dónde se detiene
El sector lleva tiempo avanzando de forma sostenida hacia calibres más finos —la reducción de espesor— y el empuje es sobre todo de sostenibilidad y coste: menos resina por manga significa reducción en origen en el envase, menos transporte y menos energía para cerrar el film en el túnel. Los informes del sector describen mangas de la familia PET rebajadas hasta unos 30 μm y mangas de poliestireno orientado hasta unos 40 μm, a medida que la tecnología de film ha hecho que las bandas más finas corran con fiabilidad.
La reducción de espesor no es, sin embargo, una carrera hacia el cero. Cada aplicación llega a un suelo en el que lo más fino empieza a costar más de lo que ahorra: el film pierde la rigidez para conservar la forma, la tenacidad para resistir rozaduras y desgarros, y el cuerpo que una línea de enmangado necesita para alimentarlo, de modo que empieza a arrugarse, colapsar o perder el registro. Dónde se sitúa ese suelo depende del envase, de la línea y del manejo, y por eso una especificación sensata equilibra el ahorro de material con la usabilidad real en lugar de perseguir la cifra más baja posible. El extremo más ligero y de menor material de esa disyuntiva también refuerza el argumento de reciclabilidad de un envase, pero reducir material solo ayuda si la manga sigue funcionando.
La química del material es una de las razones por las que el PETG puede bajar ese suelo más que algunas alternativas. El PETG tiene mayor resistencia a la tracción y tenacidad al impacto que el PVC, así que ante una misma exigencia de resistencia puede trabajarse en un calibre más fino sin volverse frágil, y en parte por eso las mangas de poliéster aparecen en el extremo fino de los informes de reducción de espesor. La compensación no es total: el PVC es el material más rígido, de modo que en calibres muy finos una manga de PETG depende más de su ajuste tras la contracción y de una línea bien afinada para mantenerse impecable. Ese equilibrio entre tenacidad y rigidez es una cuestión de selección de material por derecho propio, distinta de elegir un espesor.
Cómo elegir y confirmar un calibre en la práctica
Elegir un calibre parte del envase y del envasado, no de un valor por defecto de catálogo: dimensiona el film a partir de las medidas de la botella y de la durabilidad que exige el envase, comprueba que el calibre cae dentro de la ventana de la línea de enmangado y toma después el espesor que recomienda el proveedor como punto de partida para confirmarlo en una tirada de prueba. Un calibre que parece correcto sobre el papel solo queda demostrado cuando una manga real se abre, se alimenta, se contrae y sobrevive al manejo sobre el envase y la línea de verdad. Un rollo corto de prueba responde a las preguntas que una ficha técnica no puede: si el film se abre firme desde el tubo aplanado, si se alimenta y registra sin frenar la línea, si cierra sobre el contorno más ajustado del envase sin arrugarse y si aguanta el manejo real del envase. Esas son las cuatro cosas que el calibre está elegido para satisfacer, así que verlas sobre la botella prevista —y no sobre un sustituto— es lo que convierte un espesor recomendado en un espesor confirmado.
Una especificación breve recoge la decisión con claridad. Empareja el calibre con el grado de contracción ya elegido, el ancho en plano fijado a partir del punto más ancho del envase y el acabado que pide el arte; y como el calibre y el grado de contracción son independientes, ambos figuran en la especificación de forma explícita en lugar de deducir uno del otro. El grado en sí —transparente, blanco, CPET o RPET— es una elección de óptica y reciclaje aparte, no una cuestión de espesor.
En todos los grados, el marco de suministro es el mismo: espesor de 30 a 60 μm, anchos de hasta 2000 mm, un pedido mínimo de una a tres toneladas, almacenamiento a 10–30 °C, una vida útil de 12 meses en el embalaje original e impresión directa sin tratamiento corona previo. Respaldado por el ensayo lote a lote y el Certificado de Análisis descritos arriba, el calibre que llega se mide frente a su especificación en lugar de darse por supuesto. Compartir el envase, sus medidas, la línea de enmangado y el grado de contracción elegido permite ajustar el PETG transparente de JFPolyFilm al calibre exacto que necesita un trabajo.
Preguntas frecuentes
¿Qué espesor debe tener un film para mangas retráctiles?
¿Un film retráctil más grueso se contrae más?
¿Hasta qué espesor mínimo puede llegar un film para mangas retráctiles?
¿Por qué el PETG puede trabajarse más fino que el PVC?
¿El espesor del film se mide en micras o en gauge?
Artículos relacionados
Cómo almacenar film retráctil: bobinas, vida útil y manejo
Qué protege realmente la ventana de 10–30 °C y los 12 meses de vida útil, cómo colocar las bobinas para que no se aplanen y por qué el film debe atemperarse antes de llegar a la línea.
Métodos de ensayo del film retráctil: cómo se miden
Cada cifra de una ficha técnica o un COA de film retráctil procede de un método normalizado. Descubre qué ensayos ASTM e ISO miden contracción, tracción, turbidez y espesor, y cómo leer el informe.
¿Necesita asesoramiento experto sobre película retráctil?
Nuestro equipo técnico puede ayudarle a elegir la película adecuada para su aplicación.
Contáctenos