Métodos de ensayo del film retráctil: cómo se miden
Cada cifra de una ficha técnica o un COA de film retráctil procede de un método normalizado. Descubre qué ensayos ASTM e ISO miden contracción, tracción, turbidez y espesor, y cómo leer el informe.
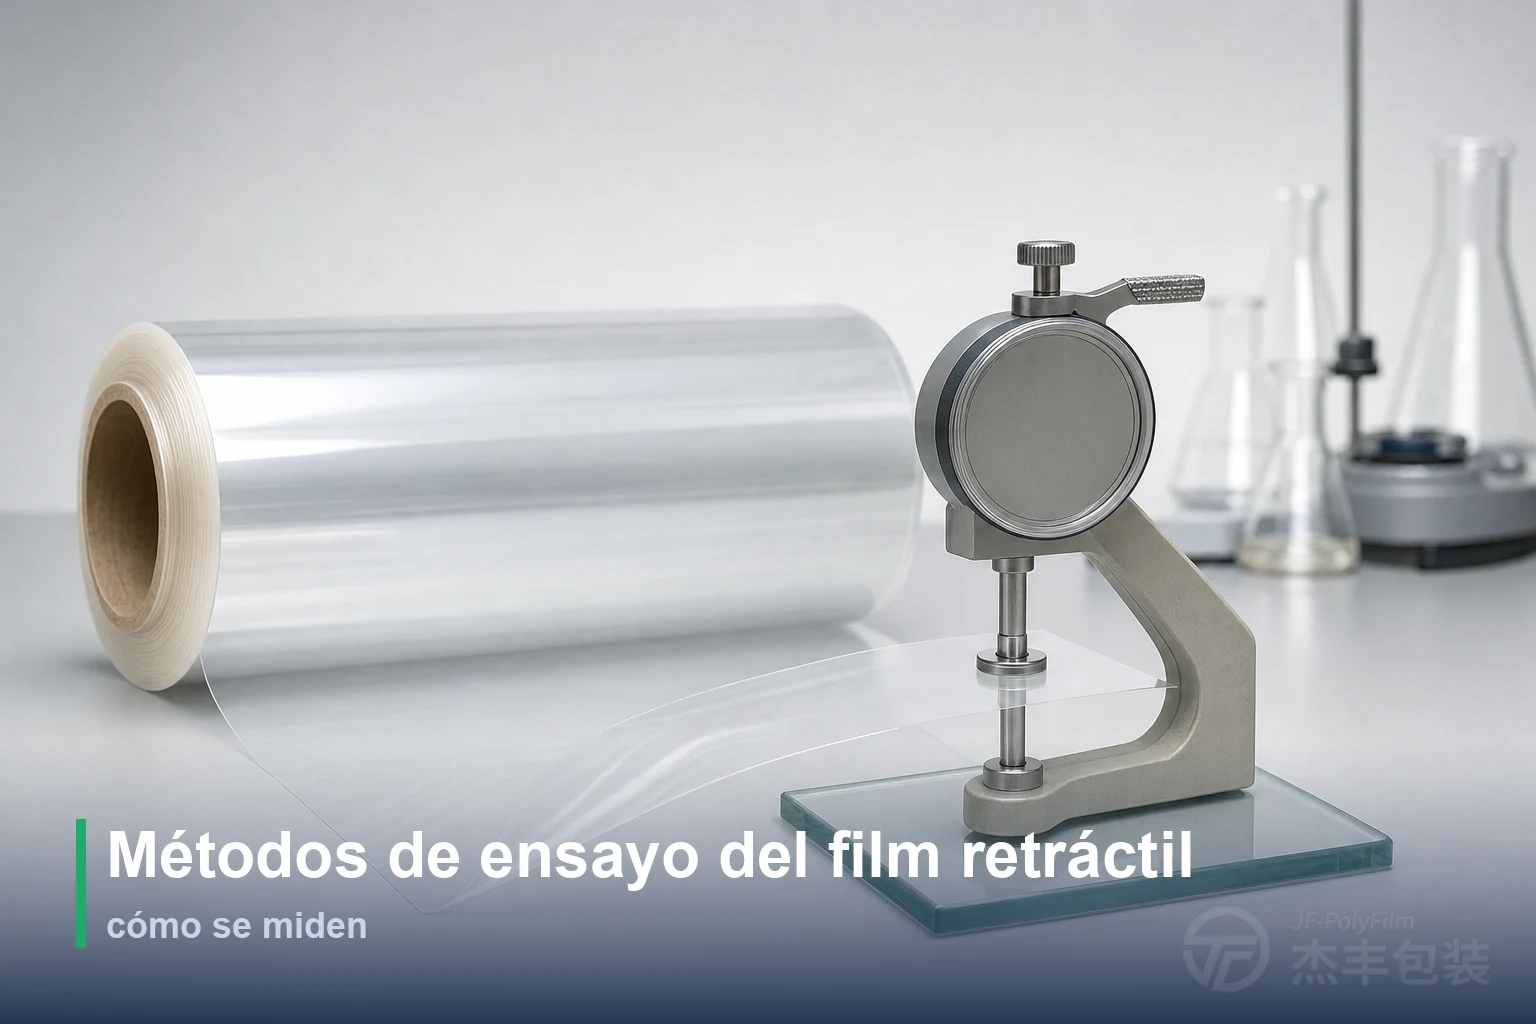
Los métodos de ensayo del film retráctil son los procedimientos normalizados —en su mayoría de ASTM e ISO— con los que se miden la contracción, la resistencia, la claridad y el espesor de un film para mangas, de modo que una cifra en la ficha técnica de un proveedor signifique lo mismo que esa misma cifra en la de otro.
Claves del artículo:
- Se miden seis propiedades en un film para mangas retráctiles: la contracción transversal y longitudinal, la resistencia a la tracción y el alargamiento a la rotura, la turbidez y la transmitancia luminosa, el espesor y su uniformidad, el coeficiente de fricción (opcional) y la estabilidad dimensional al calentarse.
- Cada una remite a un método publicado —la contracción libre a ASTM D2732, la tracción y el alargamiento a ASTM D882, la turbidez y la transmitancia a ASTM D1003, el espesor a ASTM D6988 y la fricción a ASTM D1894—, y cada método ASTM tiene un homólogo ISO comparable, aunque por lo general no técnicamente idéntico.
- Un Certificado de Análisis recoge el resultado realmente medido en un lote de producción, que no es lo mismo que el valor nominal, o típico, impreso en una ficha técnica genérica; un COA sólido da el resultado del lote frente a la especificación, no la mera cifra de catálogo.
- Los métodos normalizados de terceros son lo que hace comparables las cifras de dos proveedores: una contracción ensayada según D2732, a una temperatura declarada, significa lo mismo con independencia de quién la haya medido.
- Cada lote de PETG transparente de JFPolyFilm se muestrea a lo largo de al menos cinco metros para el espesor, la contracción, la turbidez y la resistencia a la tracción, y se envía con un Certificado de Análisis que lleva el código de lote.
Las propiedades con las que se mide un film para mangas retráctiles
Seis propiedades definen sobre el papel un film para mangas retráctiles, y cada una responde a una pregunta que un comprador se hará sobre el envase terminado: cuánto se contrae, qué resistencia tiene, con qué claridad se ve, con qué espesor corre, con qué suavidad se alimenta y con qué estabilidad se mantiene. Leídas en conjunto describen si un film caerá sobre un envase, se cerrará con limpieza sobre sus contornos, sobrevivirá al manejo y presentará el arte tal como la marca lo concibió.
La contracción en caliente es la propiedad que lo define todo, y se mide en dos direcciones. La contracción transversal —el cierre alrededor de la circunferencia del envase— es lo que aprieta la manga sobre la botella y, en el PETG, es alta: en torno al 75–80 %. La contracción longitudinal es muy inferior, normalmente contenida en un pequeño porcentaje, porque una manga que se recoge a lo largo deforma el arte y se despega de los extremos del envase. Una ficha técnica que cita una sola cifra de contracción sin indicar la dirección omite la mitad de la información. Qué nivel de contracción exige un envase dado es una cuestión de selección aparte, tratada en cómo elegir la tasa de contracción del PETG; aquí solo interesa cómo se mide esa contracción.
La resistencia a la tracción y el alargamiento a la rotura describen la robustez mecánica del film —su resistencia a estirarse y desgarrarse a lo largo de la línea de enmangado, el transporte y la vida en el lineal. La turbidez y la transmitancia luminosa describen la claridad óptica: la turbidez es la fracción de luz transmitida que se dispersa fuera del eje, que se percibe como veladura, mientras que la transmitancia es cuánta luz atraviesa el film. Ambas deciden si una manga transparente se ve nítida como el cristal o lechosa, un tema de selección de grado tratado en PETG transparente frente a blanco. El espesor, o calibre, fija cuánto material hay en la banda y —a través de su uniformidad— con qué regularidad se contrae la manga. El coeficiente de fricción, una medida opcional, describe cómo desliza el film, lo que gobierna con qué suavidad se abre y se alimenta en la aplicadora. La estabilidad dimensional, por último, describe cómo conserva el film sus dimensiones al calentarse sin llegar a la contracción plena, la misma propiedad expresada como cambio dimensional al calentarse.
El método normalizado detrás de cada medición
Cada una de esas propiedades tiene detrás un método con nombre propio, y conocer el número permite a un comprador confirmar que dos fichas técnicas describen el mismo ensayo y no dos distintos. La tabla siguiente empareja cada propiedad con su método ASTM y el homólogo ISO que se usa internacionalmente.
| Propiedad medida | Qué hace el ensayo | Método ASTM | Homólogo ISO |
|---|---|---|---|
| Contracción térmica libre, TD y MD | Sumerge una probeta sin sujeción en un baño caliente y lee el cambio dimensional en porcentaje | ASTM D2732 | ISO 11501 (similar, no idéntico) |
| Resistencia a la tracción y alargamiento a la rotura | Estira una tira hasta la rotura en una máquina de tracción y lee resistencia y alargamiento | ASTM D882 (films de menos de 1 mm) | ISO 527-3 (comparable, no equivalente) |
| Turbidez y transmitancia luminosa | Hace pasar luz a través del film y mide la dispersión y el paso de luz | ASTM D1003 | ISO 14782 (turbidez) + ISO 13468-1 (transmitancia) |
| Espesor (calibre) | Mide el espesor de la banda con un micrómetro o palpador de contacto | ASTM D6988 (una guía, métodos A–D) | Método del micrómetro mecánico |
| Coeficiente de fricción (opcional) | Desliza un patín lastrado y lee la fricción estática y dinámica | ASTM D1894 | ISO 8295 (no equivalente) |
Algunos de estos métodos guardan detalles que conviene leer de cerca. La norma ASTM D2732 mide la contracción libre, sin sujeción, por inmersión en líquido —la probeta se contrae libremente en el baño— y un horno de aire caliente es una alternativa aceptada, pero los dos medios dan cifras que no pueden compararse directamente, y por eso la temperatura y el método deben acompañar al número. La norma ASTM D882 está escrita específicamente para films de menos de un milímetro de espesor, así que es el método de tracción correcto para el material de mangas; su homóloga ISO, la ISO 527-3, es un enfoque comparable más que técnicamente equivalente, ya que difieren el tamaño de probeta y la velocidad de ensayo. La norma ASTM D1003 define la turbidez con precisión como la luz dispersada más de 2,5 grados respecto al haz incidente, y esa es la razón por la que una cifra de claridad solo significa algo frente a esa definición fija.
Dos apuntes de método despistan a más de uno. La ASTM D6988 es una guía normalizada, no un único método de ensayo: recoge métodos de contacto mecánico etiquetados de la A a la D y se aplica a films de 0,25 mm e inferiores, de modo que una ficha técnica que la cite para el espesor está usando el documento correcto, aunque aquí la vía ISO se describe solo como el método del micrómetro mecánico. Y la fricción se mide según la ASTM D1894 vigente (D1894-24); la propiedad es opcional en un film retráctil, relevante sobre todo cuando está en juego el deslizamiento en la línea de enmangado más que como una especificación de cabecera.
Cómo leer un COA de film retráctil
Un Certificado de Análisis se lee línea por línea, y cada línea da cuenta de una propiedad concreta frente a su límite de especificación, con el número de lote atando todo el documento a una única tirada de producción. Donde una ficha técnica declara lo que el producto debería ser, un COA declara lo que un lote concreto midió realmente —por eso ambos se leen juntos y no de forma intercambiable. La tabla siguiente relaciona las líneas que suele llevar un COA típico con lo que cada una recoge y el método que hay detrás.
| Línea típica del COA | Qué recoge | Método detrás |
|---|---|---|
| Espesor / calibre (µm) | Espesor medido de la banda del lote | ASTM D6988 |
| Contracción transversal (%) | Cuánto se cierra el film a la temperatura de ensayo | ASTM D2732 |
| Turbidez / transmitancia (%) | Claridad óptica del lote | ASTM D1003 |
| Resistencia a la tracción y alargamiento | Robustez mecánica del lote | ASTM D882 |
| Número de lote / partida | Trazabilidad hasta la tirada de producción | — |
Dos cosas anclan la credibilidad de un COA. La primera es el muestreo: un resultado solo es tan representativo como el material del que se extrajo, así que un COA correcto se apoya en un plan de muestreo declarado a lo largo del rollo y no en una sola comprobación puntual —la razón por la que un lote se muestrea a lo largo de una longitud de film, no en un único punto. La segunda es el número de lote, que es lo que permite rastrear cualquier desviación de la especificación hasta la tirada que la produjo; sin él, un certificado queda desligado de la mercancía que pretende describir.
Verificar que los certificados de respaldo de un COA —GRS, REACH, RoHS— son genuinos es una tarea distinta de leer las líneas de ensayo, y transcurre por registros y canales de laboratorios acreditados y no por el propio informe; esa autenticación se trata aparte en cómo verificar las certificaciones del film retráctil. El COA prueba las propiedades medidas del lote; los certificados prueban las afirmaciones ambientales y de contenido reciclado que hay detrás.
Valores nominales frente a valores medidos
La distinción más útil al leer cualquier especificación de film está entre un valor nominal y uno medido: la cifra nominal, o típica, es el objetivo para el que se diseña el producto, mientras que la cifra medida es lo que un lote concreto dio realmente al ensayarse. Una ficha técnica genérica cita el nominal —un calibre nominal de 40 µm, una contracción transversal de al menos el 75 %— porque describe el producto en general. El COA cita el resultado medido del lote en cuestión.
Un certificado sólido recoge el resultado medido del propio lote frente al límite de especificación, no una repetición de la cifra típica de catálogo. Un documento que solo reimprime las cifras típicas de la ficha técnica, sin nada específico del lote detrás, dice a un comprador mucho menos que uno que lleva las lecturas reales de los rollos que se envían. Por eso un espesor nominal se lee junto a su tolerancia y no como una cifra exacta, y por eso la uniformidad del calibre —con qué constancia mantiene el film ese nominal a lo ancho de la banda y entre lotes— se trata como asunto propio en cómo elegir el espesor del film retráctil. El valor nominal dice a un comprador qué esperar; el medido, qué llegó. Por qué un film calentado se contrae siquiera, por debajo de una u otra cifra, es una cuestión aparte tratada en cómo funciona el film retráctil de PETG.
Por qué los métodos normalizados permiten comparar proveedores
Los métodos normalizados existen para que un número de un proveedor pueda contrastarse con el de otro y signifique realmente lo mismo. Un porcentaje de contracción por sí solo no es comparable; el mismo porcentaje ensayado según ASTM D2732, a una temperatura y en un medio declarados, sí lo es. El método fija las condiciones, y eso es lo que convierte una cifra en evidencia y no en una simple afirmación.
Por eso también las condiciones viajan con el número. La contracción medida en un baño de agua caliente y la medida en un horno de aire caliente pueden diferir para el mismo film, así que una cifra citada sin su método y su temperatura no puede alinearse con la de otro proveedor con fiabilidad alguna. La misma lógica recorre las notas ISO frente a ASTM de más arriba: como la ISO 527-3 y la ASTM D882 son comparables pero no idénticas, una cifra de tracción ensayada según una no es automáticamente intercambiable con una ensayada según la otra. Leer el método, y no solo el número, es lo que hace sólida la comparación de fichas técnicas —y es la misma disciplina que mantiene a una manga lejos de los problemas habituales del film retráctil de PETG que se remontan a una especificación que nunca se midió dos veces de la misma manera.
Cómo ensaya JFPolyFilm cada lote
JFPolyFilm aplica estos métodos como control de calidad de rutina lote a lote y no como un ensayo de tipo puntual, de modo que el film que se envía se mide frente a las mismas normas que un comprador usaría para leerlo. Cada lote de PETG transparente se muestrea a lo largo de al menos cinco metros y se comprueban el espesor, la contracción, la turbidez y la resistencia a la tracción, y cada lote sale con un Certificado de Análisis que lleva las lecturas frente a la especificación y el código de lote que las rastrea.
Los puntos de referencia detrás de esas lecturas son constantes en toda la gama: el PETG transparente mantiene una contracción transversal de al menos el 75 % en los grados SH650, SH750 y SH800, con la contracción longitudinal mantenida baja, a un espesor de 30 a 60 µm y anchos de hasta 2000 mm. Los rollos se bobinan sin empalmes para que un lote corra sin uniones, y el código de lote se imprime en la etiqueta del rollo, de modo que cualquier medición fuera de especificación se rastrea hasta la tirada que la produjo. El almacenamiento se especifica a 10–30 °C con una vida útil de 12 meses en el embalaje original, y el film admite impresión directa sin tratamiento corona previo.
Leída frente a esos datos lote a lote, una especificación deja de ser una promesa de catálogo y se convierte en un registro medido y trazable. Compartir el envase, la línea de enmangado y las propiedades de las que depende un trabajo permite ajustar el PETG transparente de JFPolyFilm —y leer su COA— frente a las cifras exactas que la aplicación necesita.
Preguntas frecuentes
¿Cómo se ensaya la contracción de un film retráctil?
¿Qué normas ASTM se aplican al film para mangas retráctiles?
¿Qué diferencia hay entre un valor nominal y un valor medido en una especificación?
¿Por qué importan los métodos de ensayo normalizados al comparar proveedores?
¿Cómo se mide el espesor del film, en el laboratorio y en línea?
Artículos relacionados
Cómo almacenar film retráctil: bobinas, vida útil y manejo
Qué protege realmente la ventana de 10–30 °C y los 12 meses de vida útil, cómo colocar las bobinas para que no se aplanen y por qué el film debe atemperarse antes de llegar a la línea.
Cómo elegir el espesor del film retráctil: 30–60 μm
El espesor y la tasa de contracción son dos especificaciones distintas. Descubre cómo el tamaño del envase, la durabilidad, la línea de enmangado y la reducción de espesor fijan el calibre de una manga PETG en la banda de 30–60 μm.
¿Necesita asesoramiento experto sobre película retráctil?
Nuestro equipo técnico puede ayudarle a elegir la película adecuada para su aplicación.
Contáctenos