Defectos de la película retráctil PETG: causas y solución
Cómo surgen los defectos comunes de las mangas termoencogibles PETG según el tipo de túnel, la tensión, la temperatura y el grado de película, y cómo diagnosticar, corregir y prevenir cada uno en la línea de producción.
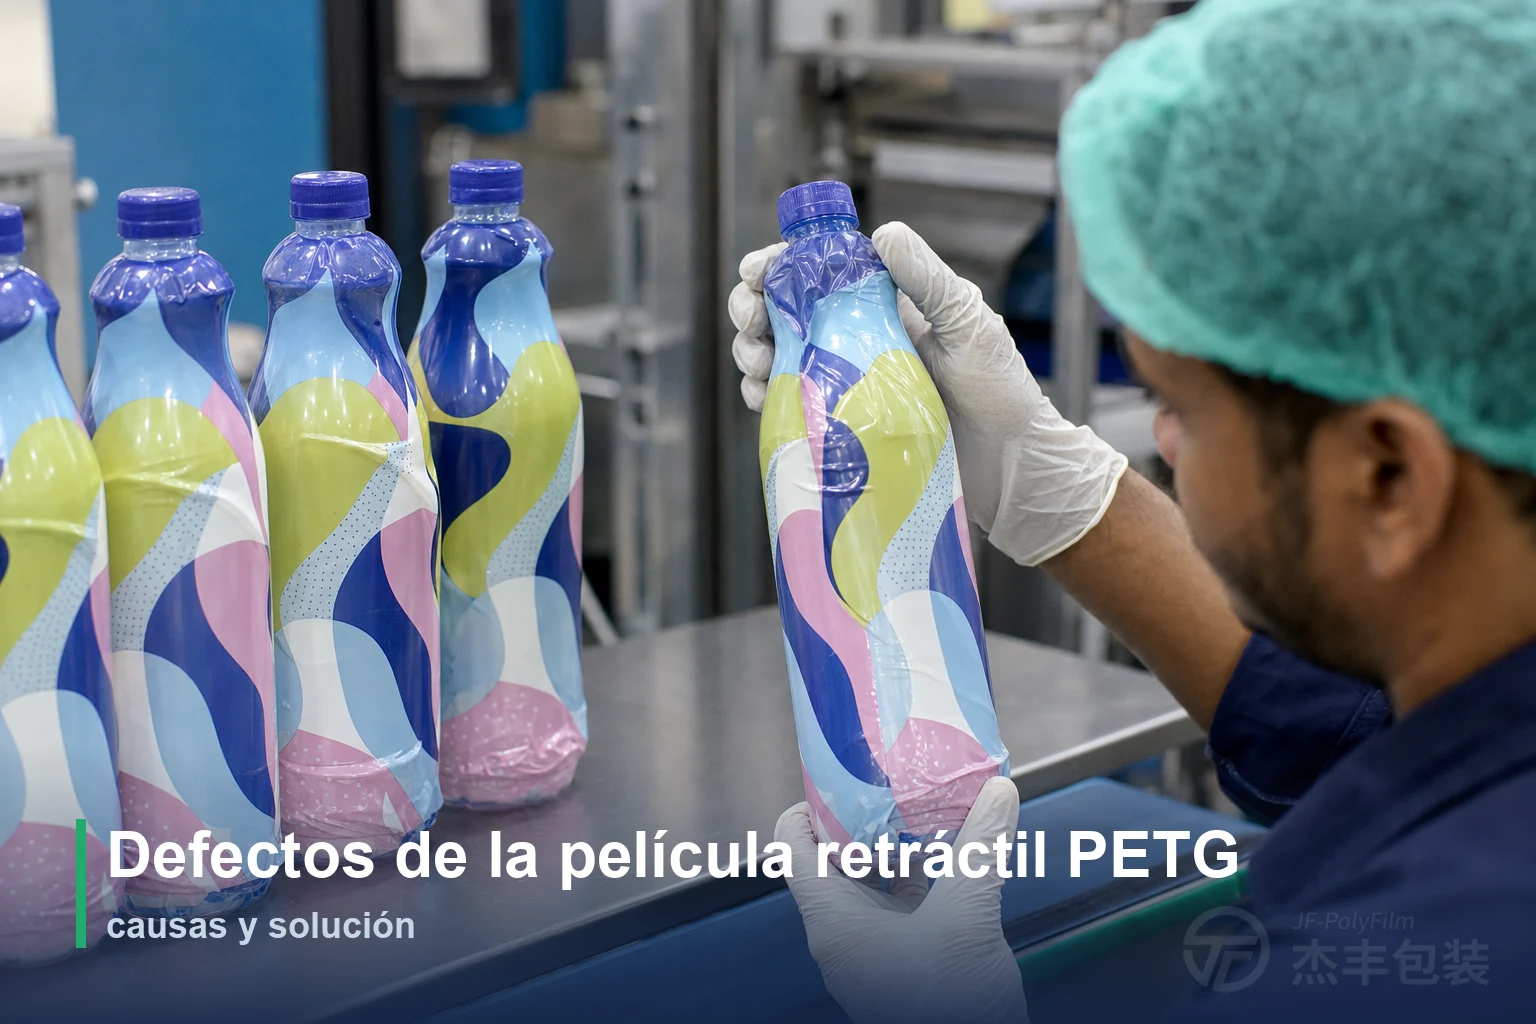
La película retráctil PETG es el material PET modificado con glicol que se imprime y se sella en mangas termoencogibles de cuerpo completo y bandas de seguridad inviolables, y sus defectos se entienden mejor como un solo material que reacciona ante condiciones mal ajustadas. La película guarda una orientación almacenada que se libera cuando el calor la lleva hacia su rango de reblandecimiento; cuando el calor, la tensión de aplicación, la geometría del envase o el grado de película pierden el equilibrio, esa liberación sale mal y aparece un defecto reconocible en la manga. Cinco familias de defectos cubren casi todos: burbujas y ojos de pez, rasgaduras y agrietamiento, contracción incompleta, arrugas y contracción desigual, y distorsión gráfica.
Puntos clave
- Un grado elegido con muy poca contracción en dirección transversal no se rescata con calor de túnel extra, de modo que la selección de grado, y no el afinado de línea, decide si un contorno profundo llegará a asentarse.
- La distorsión gráfica es propia del formato y se corrige en preimpresión, nunca en la línea, predeformando el arte contra relaciones TD/MD medidas.
Por qué aparecen los defectos del PETG: calor, tensión, geometría, grado
| Defecto | Causa probable | Solución |
|---|---|---|
| Burbujas y ojos de pez | Túnel demasiado caliente, calor mal repartido, transportador tan rápido que el aire atrapado no alcanza a ventear, o película que tomó humedad en almacén | Baje el ajuste en pasos de 2–3°C, equilibre el flujo de aire o la distribución de vapor, reduzca la velocidad del transportador y mantenga los rollos sellados y secos hasta la línea |
| Rasgaduras y agrietamiento | Tensión de aplicación demasiado alta (o demasiado baja), esfuerzo concentrado en hombros y aristas facetadas, película muy delgada para el contorno, o fragilización local por sobrecalentamiento | Recorte la tensión del aplicador al mínimo que coloque la manga limpia, iguale el espesor al contorno más profundo dentro de 30–60 μm, y suba el calor de forma gradual entre zonas |
| Contracción incompleta | Ajuste demasiado bajo, tiempo de permanencia corto, transportador muy rápido, o un grado cuyo techo de contracción transversal queda por debajo de lo que pide el envase | Confirme primero la cifra TD del grado frente al estrechamiento más profundo; si el grado llega, suba el calor, alargue la permanencia o reduzca la velocidad de la línea |
| Arrugas y contracción desigual | Calor asimétrico entre zonas, manga descentrada o ladeada, corrientes de aire externas, o presión de vapor dispareja entre los dos lados del túnel | Use control independiente por zonas, equilibre el flujo de aire o la distribución de vapor, cierre las corrientes perdidas y centre la manga antes de que entre al calor |
| Distorsión gráfica | Intrínseca al formato: la película impresa cambia de dimensión al conformarse; no es una falla de línea | Compense en preimpresión: predeforme el arte contra las relaciones TD/MD medidas y verifique con una muestra de cuadrícula impresa antes de la tirada |
Contracción incompleta: temperatura, permanencia y selección de grado
Subir la temperatura del túnel para perseguir una contracción incompleta suele empezar a producir burbujas si la verdadera falla era el tiempo de residencia o la elección de grado.
Aquí es donde importa el margen del PETG: su techo de contracción TD cerca del 75–80% alcanza muy por encima del rango del 50–60% típico del PVC, como detalla la comparación más amplia entre película retráctil PETG y PVC, y por eso los contornos profundos son una aplicación de PETG de entrada.
Adecuar el grado de película a la geometría de la botella
El PETG transparente y blanco estándar, junto con el RPET de contenido reciclado, alcanzan una contracción en dirección transversal de ≥75% con un movimiento en dirección de máquina limitado a ≤3.0%, lo que conviene a la mayoría de las mangas de cuerpo completo sobre botellas contorneadas donde casi todo el recorrido es alrededor del envase. Los grados blancos suman opacidad que bloquea la luz, con neblina ≥100% y transmitancia ≤30% para lácteos y contenidos sensibles a la luz, mientras conservan el mismo perfil de contracción.
Prevención antes que diagnóstico: almacenamiento, muestreo y prueba de contracción
El almacenamiento va primero: el PETG absorbe humedad ambiente poco a poco, y un rollo guardado en humedad hará ojos de pez y se ampollará por más que se afine el túnel, así que el material se guarda a 10–30°C en un espacio seco y oscuro dentro de su embalaje sellado, consumido dentro de una ventana de unos doce meses.
Preguntas frecuentes
¿Por qué la película retráctil PETG hace burbujas durante la contracción?
¿Qué hace que una manga termoencogible PETG se rasgue o agriete?
¿Cómo se corrige la contracción incompleta o baja en mangas PETG?
Artículos relacionados
Cómo se fabrica el film retráctil PETG y qué fija cada etapa
Cómo se fabrica el film retráctil PETG y qué etapa fija cada dato que revisa el comprador: espesor, contracción TD/MD, turbidez, tracción y etiqueta de bobina.
Calcular metros de una bobina de film: la trampa del mandril
Fórmulas que relacionan diámetro, metros y peso de una bobina de film retráctil, ejemplos resueltos en unidades métricas e imperiales, una tabla de diámetros para 30–60 μm y por qué la medida del mandril y el aire atrapado desvían el resultado.
¿Necesita asesoramiento experto sobre película retráctil?
Nuestro equipo técnico puede ayudarle a elegir la película adecuada para su aplicación.
Contáctenos