Температура термоусадочного тоннеля для ПЭТГ: как настроить
Почему уставка тоннеля — это не температура плёнки, чем паровой тоннель отличается от конвекционного и как выстроить температурную кривую по зонам, чтобы этикетка из ПЭТГ села ровно.
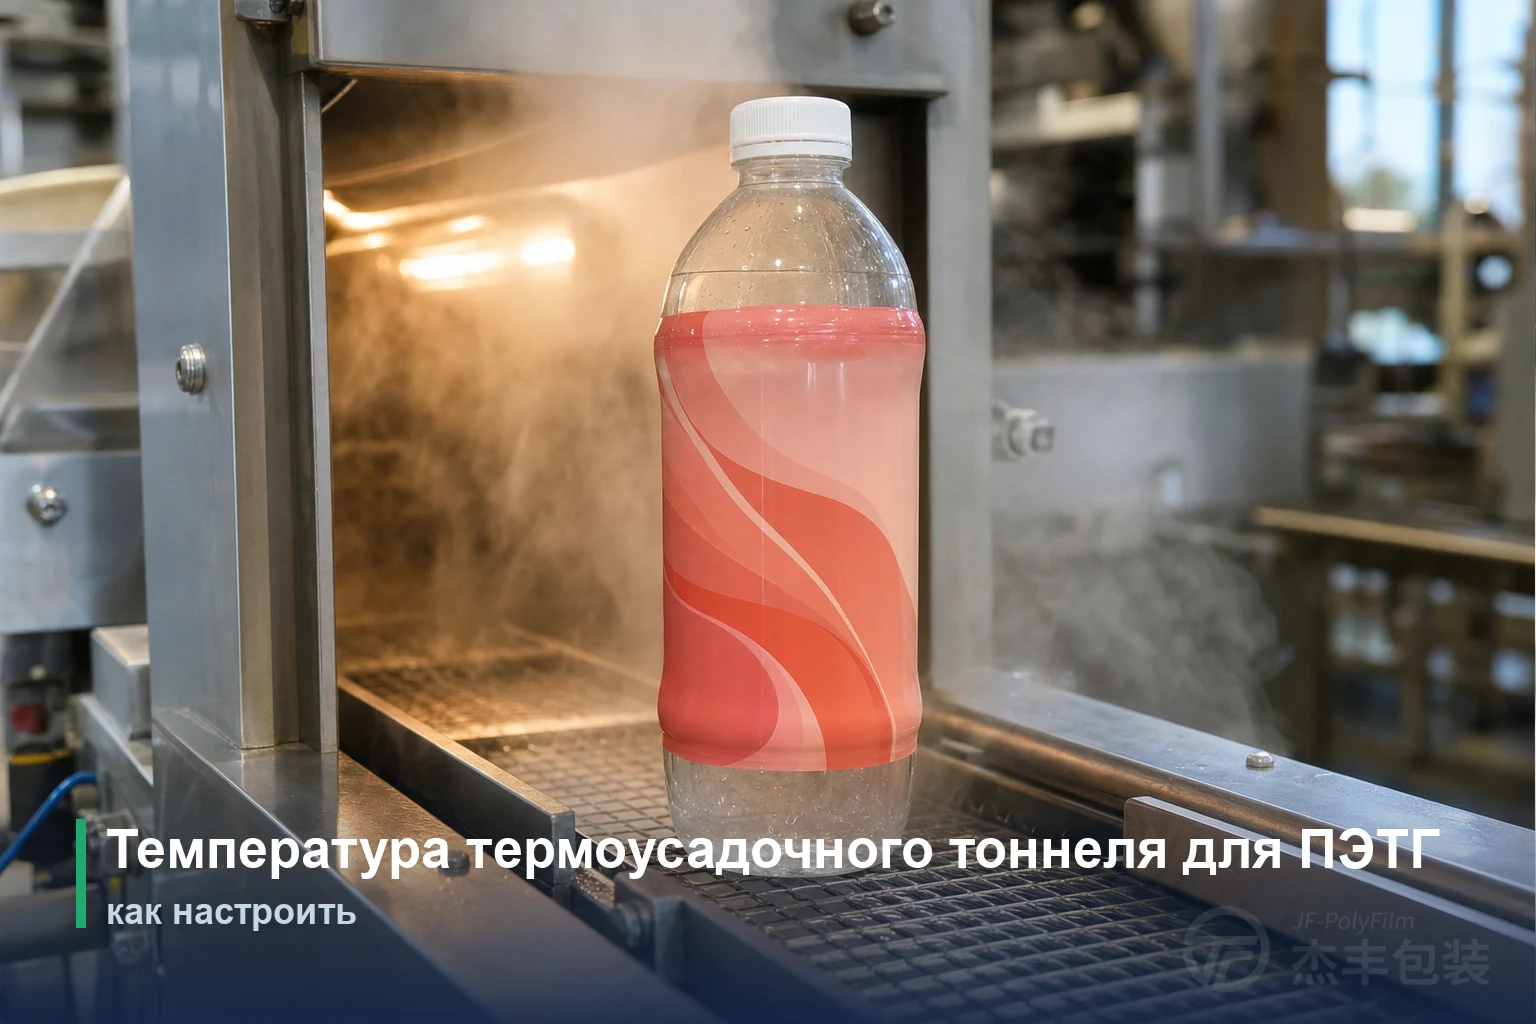
Настройка температуры термоусадочного тоннеля для ПЭТГ сводится к одной цели — разогреть саму плёнку примерно до 95–100 °C на несколько секунд. Цифра на панели тоннеля — лишь средство добраться до этой температуры плёнки, и на конвекционном тоннеле эти два значения совпадают редко.
Ключевые выводы
- ПЭТГ полностью садится, когда сама плёнка доходит примерно до 95–100 °C; усадка начинается около 65–70 °C. Любая уставка тоннеля существует ради того, чтобы вывести плёнку в этот диапазон, а не чтобы достичь числа на панели.
- На конвекционном тоннеле уставка воздуха заметно выше — обычно 150–260 °C, а нагревательные элементы ещё горячее, — но плёнка и тара доходят лишь до ~95–100 °C. Высокая температура воздуха быстро вгоняет тепло, но не запекает бутылку.
- Паровой тоннель поддерживает более мягкую среду насыщенного пара при 80–95 °C, оборачивая этикетку на 360°, и даёт самую равномерную усадку на сложных формах и при высококачественной печати.
- Промышленные тоннели разбиты на несколько независимых зон; нарастающий предварительный нагрев (~80–90 °C) с переходом в более горячую основную зону усадки сажает этикетку на бутылку с плечом и талией куда чище, чем один резкий удар теплом.
- Усадка — это температура, умноженная на время: скорость конвейера задаёт выдержку, а широкое, терпимое окно ПЭТГ поглощает обычный дрейф обоих параметров без ущерба для результата.
Уставка против температуры плёнки: число, которое действительно важно
Температура, от которой зависит, сядет ли этикетка из ПЭТГ правильно, — это температура, до которой доходит сама плёнка, а не значение, выставленное на тоннеле; и на конвекционном тоннеле эти два значения могут различаться больше чем на сотню градусов. Читать панель так, будто это температура плёнки, — самая частая причина, по которой операторы неверно оценивают тоннель.
Плёнка ПЭТГ полностью подтягивается, как только её собственная температура поднимается примерно до 95–100 °C, а усадка начинается около 65–70 °C. Тоннель с насыщенным паром работает при 80–95 °C, у верхней границы диапазона усадки ПЭТГ, так что его показание — неплохой ориентир для того, что испытывает плёнка; и поскольку усадка начинается уже при 65–70 °C, такая среда обеспечивает большую часть усадки. С конвекционным тоннелем всё иначе: панель может показывать 150–260 °C, а нагревательные элементы ещё горячее, но это температура воздуха, обдувающего этикетку, а не температура, до которой доходит плёнка или тара. Плёнка находится в этом тепле лишь секунды — достаточно, чтобы набрать точку усадки, но не чтобы приблизиться к уставке воздуха. Воздух намеренно держат заметно выше цели плёнки, чтобы за это короткое окно передать достаточно тепла: бутылка, выходящая из конвекционного тоннеля, тёплая на ощупь, а не раскалённая до 200 °C.
Если разложить это различие по полочкам, меняется сам подход к настройке тоннеля. Когда цель сформулирована как «вывести плёнку на ~95–100 °C», то уставка, обдув и скорость конвейера — всего лишь рычаги, чтобы доставить нужное количество тепла за отпущенное время, и ни один из них не является целью сам по себе. Почему нагрев вообще заставляет ориентированную плёнку сжиматься — это вопрос из области материаловедения, разобранный в статье как работает термоусадочная плёнка ПЭТГ; на линии же гнаться нужно за единственным числом — температурой плёнки, которую дают настройки.
Пар или горячий воздух: как выбрать и настроить каждый тоннель
Паровой и конвекционный тоннели выводят плёнку в диапазон усадки противоположными путями, и выбор между ними диктуется формой тары, качеством печати и скоростью линии, а не бросающейся в глаза цифрой температуры. Паровой тоннель омывает этикетку насыщенным паром при низких и ровных 80–95 °C, прогревая плёнку почти до этой температуры; конвекционный тоннель обдувает её куда более горячим воздухом и доводит плёнку до полной точки усадки ~95–100 °C.
Паровой тоннель — более мягкий и равномерный вариант. Насыщенный пар окружает тару со всех сторон сразу, передавая тепло быстро и равномерно, поэтому вся этикетка доходит до температуры одновременно и подтягивается без локальных пере- и недогревов, которые искажают печать. Его низкая рабочая температура сама по себе защищает от коробления — поэтому пар обычно выбирают для бутылок с талией и сложной кривизной, пустой и тонкостенной тары, чувствительного к теплу содержимого и премиальной графики, которая не терпит искажений. Плата за это — инфраструктура: подача пара, а также отвод конденсата и борьба с влагой на линии.
Конвекционный тоннель дешевле, компактнее и проще в эксплуатации: влагой управлять не нужно, а независимые зоны легко подстроить под высокую производительность. Его слабое место — равномерность. Поскольку он работает направленным потоком воздуха, он склонен к локальным перегревам и холодным зонам и с трудом прогревает сложную геометрию равномерно, так что опирается на аккуратную настройку обдува, скорости вентиляторов и конвейера. Для правильной, близкой к цилиндрической тары на высокой скорости этот компромисс обычно оправдан.
| Паровой тоннель | Конвекционный тоннель (горячий воздух) | |
|---|---|---|
| Рабочая температура | Насыщенный пар ~80–95 °C (≈175–200 °F) | Уставка воздуха ~150–260 °C; плёнка всё равно доходит лишь до ~95–100 °C |
| Теплопередача | Насыщенный пар на 360° — равномерно и мягко | Направленный горячий обдув — склонен к перегревам и холодным зонам |
| Лучше всего подходит | Сложные формы и бутылки с талией, чувствительное к теплу содержимое, высококачественная печать, этикетка на всю высоту | Правильные формы, высокие скорости линии, среды без влаги |
| Главный компромисс | Нужна подача пара и отвод конденсата | Дешевле и компактнее, но равномерность держится на настройке обдува и скорости конвейера |
Построение температурной кривой по зонам
Промышленный термоусадочный тоннель — это не одна печь с одной температурой, а ряд независимо управляемых зон; и задать их нарастающей кривой, а не единым ударом, — именно то, что позволяет этикетке следовать за сложной бутылкой. Сначала плёнка должна встретить более мягкий предварительный нагрев, затем самую горячую основную зону усадки, а затем спад, чтобы форма закрепилась прежде, чем тара выйдет из зоны нагрева.
Логика здесь подчинена геометрии тары. Зона предварительного нагрева около 80–90 °C прогревает плёнку и даёт ей расслабиться и снять внутренние напряжения, прежде чем она всерьёз начнёт сжиматься, что уменьшает склонность к неравномерной усадке. Основная зона затем даёт тепло, которое выводит плёнку на её ~95–100 °C, и к этому моменту этикетка садится участок за участком — затягиваясь на плече, потом на талии, потом на дне, — по мере того как каждый диаметр по очереди доходит до температуры. Тоннель, который бьёт по всей этикетке максимальным теплом сразу, обычно фиксирует одну зону раньше, чем соседняя успевает подтянуться, — а это ровно то, откуда берутся сборки и неравномерная затяжка на формах с плечом и талией.
Независимое управление зонами и делает такую кривую возможной. Разделение верха и низа, входа и выхода позволяет оператору подать тепло туда, где данная бутылка в нём нуждается, — больше на юбку у дна, которая закрывается медленнее всего, меньше там, где печать лежит на плоской панели, — вместо того чтобы мириться с одной компромиссной уставкой на всю тару. Чем точнее температурный профиль тоннеля совпадает с порядком, в котором должны сесть элементы бутылки, тем чище готовая этикетка.
Время выдержки и скорость линии
Усадка — произведение температуры и времени, поэтому скорость конвейера важна не меньше любой температурной уставки: она задаёт, сколько этикетка остаётся в тепле, и эта выдержка должна быть достаточной, чтобы плёнка дошла до полной усадки, но не дольше. Для большинства этикеток нужная выдержка — это несколько секунд, и задаётся она скоростью конвейера, а не таймером.
Ошибиться можно в обе стороны. Слишком короткая выдержка — слишком быстрая лента или слишком низкая уставка — не даёт плёнке удержаться на ~95–100 °C достаточно долго, и этикетка выходит недоусаженной: свободной, с открытой юбкой у дна и «апельсиновой коркой» там, где плёнка не подтянулась к контуру. Слишком долгая выдержка — слишком медленная лента или слишком высокая уставка — перегревает плёнку сверх того, что нужно форме, и она переусаживается в искажения, сборки или прожоги, а печать коробится. Температуру, обдув и скорость конвейера настраивают совместно, друг против друга; замедлить ленту и понизить уставку — способ доставить то же суммарное тепло иначе. Длина тоннеля входит в тот же баланс: более длинный нагреваемый участок держит заданную выдержку на большей скорости ленты, позволяя поднять производительность, не сокращая время, которое плёнка проводит при температуре.
| Тепло, переданное плёнке | Что делает этикетка | Что вы видите |
|---|---|---|
| Слишком мало (низкая уставка или слишком быстрая лента) | Плёнка не удерживается на ~95–100 °C достаточно долго | Недоусадка — свободная посадка, открытая юбка у дна, «апельсиновая корка», печать не прилегает к контуру |
| В окне (плёнка ~95–100 °C, выдержки достаточно) | Плёнка подтягивается полностью и равномерно | Чистая, плотная этикетка, повторяющая плечо, талию и дно, с печатью в приводке |
| Слишком много (высокая уставка или слишком медленная лента) | Плёнка перегревается и переусаживается | Переусадка — искажения, сборки или складки, прожоги, покоробленная печать |
Это симптомы, а не лечение. Сопоставить каждый из них с его первопричиной и пройти путь исправления — отдельная диагностическая задача, разобранная в статье устранение проблем термоусадочной плёнки ПЭТГ.
Настройка на реальной таре
Настройки, которые выглядят верными на бумаге, всё равно приходится подтверждать на самой бутылке, поэтому практический путь к стабильному профилю тоннеля — оттолкнуться от известного диапазона и уточнять его на образце. Если начать с рекомендованного поставщиком плёнки диапазона, не придётся угадывать целевую температуру плёнки с нуля.
Рабочая последовательность выглядит так: начните с рекомендованного диапазона тоннеля из спецификации на плёнку, который для ПЭТГ нацелен на то, чтобы вывести плёнку примерно на 95–100 °C; прогоните короткий образец и осмотрите, как села этикетка; затем подстройте отдельные зоны и скорость конвейера, чтобы исправить то, что показал образец. Осмотр должен охватывать весь профиль — плечо, талию и дно, — а не одну панель, потому что настройка, которая чисто сажает корпус, всё равно может оставить свободную юбку или зажатое плечо. Как только образец читается чисто по всему контуру, профиль подтверждают на реальной производственной таре на полной скорости линии, ведь небольшое изменение формы бутылки, степени наполнения или производительности может сдвинуть результат. Термоусадочная этикетка, в конце концов, считается хорошей только тогда, когда правильно обхватывает конкретную тару, а не в отрыве от неё, — сам формат и его место среди типов этикеток разобраны в статье что такое термоусадочная этикетка. Спецификации JFPolyFilm и паспорт качества на каждую партию задают стартовое окно тоннеля для каждой марки, что укорачивает эту пробу, а не оставляет оператора искать его самому.
Почему ПЭТГ прощает ошибки в работе
ПЭТГ — одна из плёнок, которые проще всего удержать в окне, потому что его кривая усадки плавная и начинается низко, что даёт широкий, терпимый диапазон обработки. Несколько градусов дрейфа в тоннеле или небольшое колебание скорости линии не превращают хорошую этикетку в плохую — реальное преимущество в цеху, где ничто не держится идеально ровно.
Эта широта объясняется тем, что материал остаётся аморфным, и на линии проявляется как запас прочности: там, где ПВХ и ориентированный полистирол требуют более жёсткого контроля температуры, чтобы сесть равномерно, ПЭТГ держит чистый результат в более широкой полосе настроек. Молекулярная причина этой плавной кривой относится скорее к статье о механизме усадки, чем сюда; у тоннеля же важно то, что окно достаточно широкое, чтобы поглотить обычный разброс. Сколько всего усадки на самом деле нужно конкретной таре — и как цифры 65 %, 75 % и 80 % ложатся на формы бутылок — это отдельный вопрос подбора, разобранный в статье как выбрать степень усадки ПЭТГ.
Прозрачные и белые марки ПЭТГ от JFPolyFilm дают усадку в поперечном направлении ≥ 75 % при усадке в продольном направлении, удержанной на 3,0 % или ниже, и выпускаются на наших собственных линиях, так что этикетка затягивается по обхвату, не укорачиваясь и не сдвигая печать из приводки. Для тары с известной формой и целевой усадкой прозрачную термоусадочную плёнку ПЭТГ можно подобрать по марке, чья кривая и стартовое окно тоннеля садятся на неё чисто.
Frequently Asked Questions
На какую температуру настраивать термоусадочный тоннель для плёнки ПЭТГ?
Правда ли, что конвекционный тоннель нагревает бутылку до 200 °C?
Паровой или конвекционный тоннель для этикеток ПЭТГ?
Зачем несколько температурных зон, а не одна уставка?
Сколько времени ПЭТГ должен находиться в тоннеле?
Похожие статьи
Хранение термоусадочной плёнки: рулоны, срок годности
Как хранить термоусадочную плёнку: 10–30 °C, рулоны стоймя, срок 12 месяцев.
Методы испытаний термоусадочной плёнки: как их измеряют
Каждая цифра в спецификации или COA термоусадочной плёнки восходит к стандартному методу. Разбираем, какие испытания ASTM и ISO измеряют усадку, прочность, мутность и толщину и как читать отчёт.
Нужна экспертная консультация по термоусадочной плёнке?
Наша техническая команда поможет вам подобрать подходящую плёнку для вашего применения.
Свяжитесь с нами